

La verniciatura a polvere è un processo di finitura a secco in cui particelle di resina e pigmento caricate elettricamente vengono spruzzate su una parte messa a terra e poi cotte fino a quando tali particelle si sciolgono, scorrono e polimerizzano in una pellicola dura e continua. Questa è la risposta breve alla domanda "cos'è la verniciatura a polvere?" Non sono presenti solventi, né trasportatori liquidi, né tempi di appassimento. Il rivestimento arriva sotto forma di polvere solida ed esce dal forno come una resistente pelle di plastica che spesso è molte volte più spessa di una singola mano di vernice fresca.
Se vi è mai capitato di far scorrere un dito lungo il telaio di una bicicletta, uno schedario o il telaio di alluminio di una finestra e di sentire una superficie liscia e leggermente cerosa, avete già toccato la verniciatura a polvere. È una delle finiture industriali più utilizzate al mondo, poiché protegge qualsiasi cosa, dai quadri elettrici alle macchine agricole.
Cos'è la verniciatura a polvere, in parole povere
Chimicamente, una polvere di rivestimento è una miscela finemente macinata di quattro gruppi di ingredienti: un legante resinoso, pigmenti e riempitivi, un agente indurente e una piccola percentuale di additivi come modificatori di flusso, agenti degasanti e stabilizzanti UV. Niente nella miscela è liquido. La miscela viene prodotta come un solido, macinata fino a dimensioni delle particelle strettamente controllate e spedita in scatole o tramogge fluidificate.
L'applicazione è semplice in linea di principio. La parte metallica viene messa a terra, una pistola elettrostatica carica le particelle di polvere mentre lasciano l'ugello e le particelle cariche vengono trascinate sulla superficie messa a terra, dove rimangono finché il forno non fa il suo lavoro. Un letto fluido viene invece utilizzato per alcune piccole parti e articoli in filo metallico pesante. La parte rivestita passa quindi attraverso un forno a una velocità approssimativa Da 180 a 200 gradi Celsius per 10-20 minuti , a seconda della chimica e della massa della parte.
Due proprietà separano la verniciatura a polvere dalla vernice bagnata. Innanzitutto, il film si forma per fusione anziché per evaporazione: la polvere scorre in uno strato continuo e poi si reticola in una rete termoindurente. In secondo luogo, essenzialmente non vi è alcun solvente da rilasciare, quindi le polveri sono formulate come materiali con COV pari a zero o prossimi allo zero e l'overspray che non raggiunge la parte può essere raccolto e riutilizzato.
Cosa contiene effettivamente una polvere di rivestimento
Le formulazioni differiscono in base all'applicazione, ma la maggior parte delle polveri termoindurenti segue una ricetta simile. La tabella seguente mostra gli intervalli tipici e il lavoro svolto da ciascun componente.
| Componente | Condivisione tipica | Funzione |
|---|---|---|
| Legante resinoide | Dal 50 al 70%. | Forma la pellicola e determina durata, flessibilità e prestazioni all'esterno |
| Pigmenti e riempitivi | Dal 20 al 40 per cento | Fornisce colore, opacità, durezza e controllo dei costi |
| Agente curativo | dal 2 al 10%. | Reagisce con la resina durante la cottura reticolando la pellicola |
| Additivi | Dall'1 al 5%. | Controlla il flusso, il degasaggio, la brillantezza, la caricabilità e la stabilità ai raggi UV |
Come funziona il processo di verniciatura a polvere, passo dopo passo
- Pretrattamento. La parte viene pulita, sgrassata e rivestita con un rivestimento di conversione come fosfato di ferro o zinco, quindi risciacquata e asciugata. Le prestazioni di adesione e corrosione vengono decise qui, non nel forno.
- Applicazione. La polvere viene spruzzata con una pistola corona o tribo, oppure la parte viene immersa in un letto fluidizzato. Lo spessore del film target è solitamente compreso tra 60 e 120 micron in un singolo strato.
- Curare. La parte entra in un forno a convezione o a infrarossi e viene trattenuta finché il metallo non raggiunge la finestra di polimerizzazione specificata dal fornitore della polvere, in genere da 10 a 20 minuti a una temperatura compresa tra 180 e 200 gradi Celsius.
- Raffreddamento e ispezione. Dopo il raffreddamento, gli operatori controllano lo spessore, la brillantezza, il colore e l'adesione del film e ritoccano eventuali aree sottili.
Tipi di rivestimento in polvere
Polveri termoindurenti
Questi sono i cavalli di battaglia del settore. La resina si reticola durante l'indurimento e non può essere rifusa, creando una pellicola dura e resistente agli agenti chimici. Le sostanze chimiche comuni sono:
- Epossidico: eccellente resistenza chimica e alla corrosione, ma sfarina all'esterno, quindi viene utilizzato per parti interne e rivestimenti di tubi.
- Poliestere: la scelta standard per l'esposizione all'esterno, con buona ritenzione dei raggi UV e della brillantezza.
- Epossipoliestere ibrido: una via di mezzo economicamente vantaggiosa per le parti decorative di interni.
- Poliuretano e acrilico: specificati dove contano l'aspetto, la durezza o una particolare resistenza chimica.
Polveri termoplastiche
Le polveri di nylon, PVC, polietilene e polipropilene si sciolgono e scorrono ma non si reticolano, quindi formano pellicole molto più spesse, spesso da 250 a 500 micron. Sono scelti per rivestimenti funzionali su tubi, valvole e parti che necessitano di resistenza agli urti piuttosto che di finitura decorativa.
Verniciatura a polvere contro vernice liquida
Il confronto seguente riflette ciò che vediamo sulle linee industriali. La polvere non è sempre la risposta, ma sulle parti metalliche che possono sopportare la temperatura del forno, di solito vince in termini di durabilità per unità di costo.
| Fattore | Verniciatura a polvere | Vernice liquida |
|---|---|---|
| Composti organici volatili | Essenzialmente zero | Da 250 a 450 grammi per litro |
| Efficienza di trasferimento | Dal 90 al 98% con recupero | Dal 30 al 60%. |
| Spessore strato singolo | Da 60 a 120 micron | Da 20 a 40 micron |
| Spruzzatura eccessiva | Raccolti e riutilizzati | Rifiuti pericolosi |
| Tempo di cura | Da 10 a 20 minuti | Da minuti a ore |
I compromessi sono reali. La polvere non può essere utilizzata su substrati sensibili al calore come la maggior parte della plastica e del legno, i cambiamenti di colore costano tempi di produzione e pellicole molto sottili e uniformi sono più difficili da ottenere rispetto a un liquido spruzzato.
Dove oggi viene utilizzata la verniciatura a polvere
Gli analisti del settore valutano il mercato globale delle vernici in polvere tra i 12 e i 15 miliardi di dollari, con una crescita annua pari a circa il 4-6%. La domanda proviene da un insieme prevedibile di settori:
- Veicoli automobilistici ed elettrici: ruote, parti di sospensioni, vani batteria e componenti del sottoscocca.
- Alluminio architettonico: infissi, facciate continue e rivestimenti, spesso specificati secondo i livelli prestazionali AAMA 2604 o 2605.
- Elettrodomestici e mobili: alloggiamenti per lavatrici, frigoriferi, scrivanie per ufficio e scaffalature.
- Macchine agricole e da costruzione: telai, telai e attrezzi resistenti all'abrasione e agli agenti atmosferici.
- Elettricità e telecomunicazioni: involucri, armadi e isolamento delle sbarre collettrici.
- Laboratori e attrezzature sportive: telai di biciclette, macchine da palestra e giocattoli in metallo.
Dietro la finitura: come viene macinata e classificata la polvere di rivestimento
La polvere nella scatola della pistola non era inizialmente polvere. Resina, pigmento, riempitivo e additivi vengono miscelati a secco, quindi immessi in un estrusore bivite dove vengono fusi e dispersi a una temperatura compresa tra 90 e 110 gradi Celsius. Il materiale caldo viene pressato in scaglie sottili, raffreddato in un foglio fragile e frantumato in scaglie. Da quel momento in poi tutto diventa un problema di riduzione delle dimensioni, ed è qui che si decide in gran parte la qualità del rivestimento finale.
La macinazione fine è il cuore del processo. I mulini a martelli gestiscono la fase grossolana, mentre i mulini con classificazione ad aria e i mulini a getto producono la distribuzione granulometrica finita. Poiché la resina si ammorbidisce a una temperatura compresa tra 50 e 60 gradi Celsius, il mulino deve rimuovere il calore con la stessa rapidità con cui lo crea, motivo per cui il flusso d'aria e il design del raffreddamento sono importanti tanto quanto la velocità del rotore.
 Mulino di classificazione dell'aria Dimensione delle particelle del prodotto: D50 regolabile tra 1,5 e 45 μm. Visualizza il prodotto →
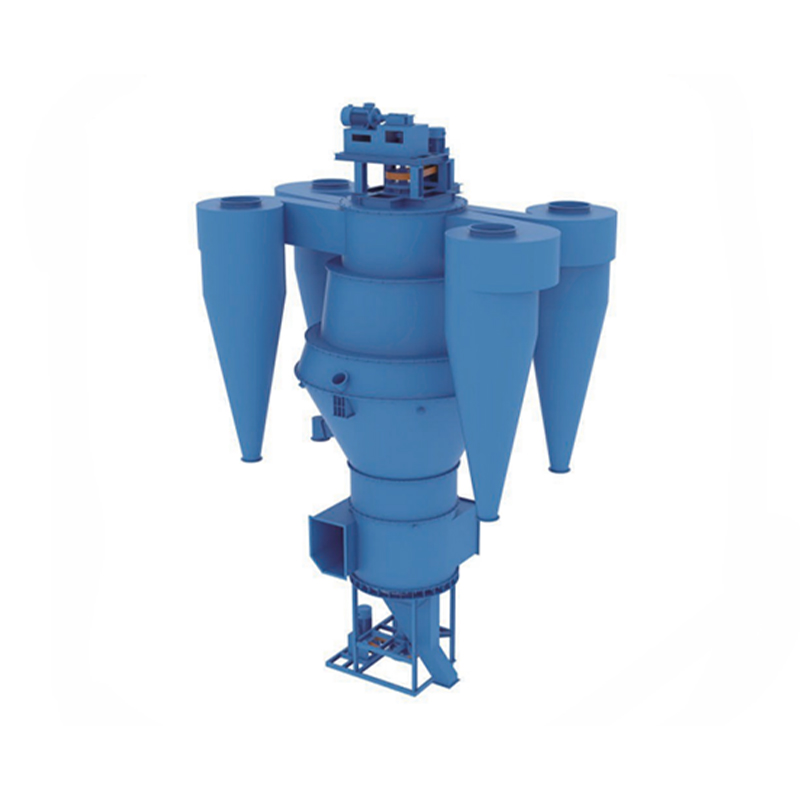
La classificazione è l'altra metà del lavoro. Un rivestimento in polvere ha tipicamente una dimensione media delle particelle compresa tra 30 e 45 micron, con le particelle fini inferiori a 10 micron mantenute al minimo e le code grossolane superiori a 100 micron quasi eliminate. Le particelle fini causano una scarsa fluidificazione e un'applicazione polverosa, mentre le particelle grossolane producono bucce d'arancia e pellicole irregolari. Mantenere un punto di taglio stretto è ciò che separa una polvere che viene spruzzata uniformemente con un'elevata efficienza di trasferimento da una che crea scarti e rilavorazioni. Se vuoi vedere come viene mantenuto in pratica quel punto di taglio, la nostra nota su come funziona un classificatore dinamico di polveri cammina attraverso il meccanismo.
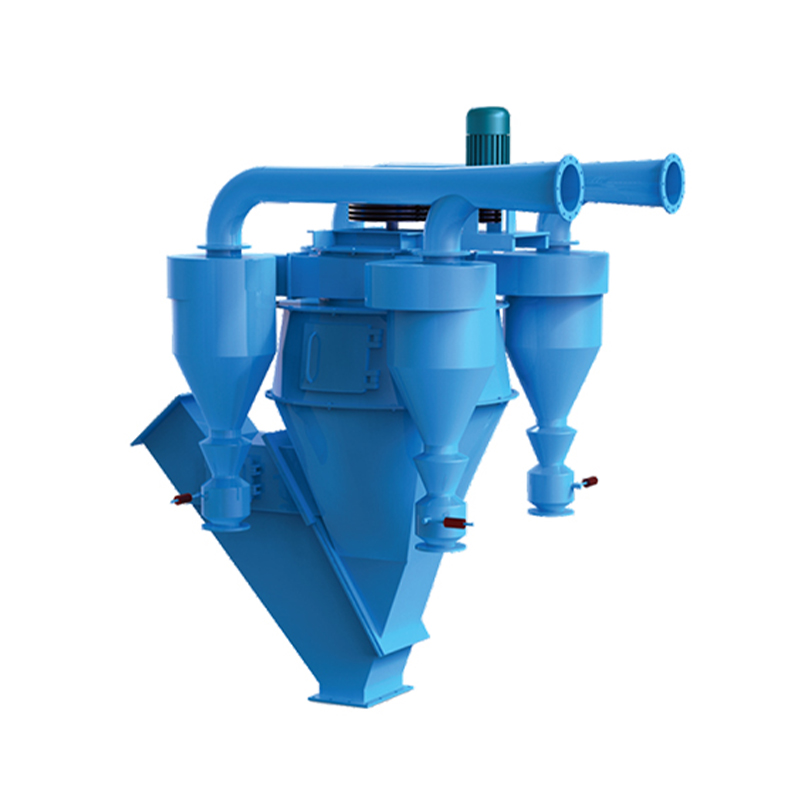
 Classificatore aereo Dimensione delle particelle del prodotto: D50 varia da 1 a 45 μm. Efficienza di classificazione: dal 60% al 90%. Capacità produttiva: da 1 a 60 t/h. Visualizza il prodotto →
Alcune formulazioni necessitano di un ulteriore passaggio. I pigmenti metallici, le cere e gli additivi per il controllo della carica sono legati alle particelle di base in modo che non possano separarsi durante il trasporto o la spruzzatura, e esistono macchine di modifica specifiche per questo compito.
 Verniciatura a polvere and modification machine Modificatori e materiali vengono dosati con precisione e aggiunti uniformemente in base al rapporto di miscelazione, garantendo la precisione istantanea del rapporto di miscelazione. Ciò consente un saluto... Visualizza il prodotto →
Questo è il terreno su cui lavoriamo ogni giorno. Jiangsu JND costruisce apparecchiature di macinazione, classificazione, essiccazione, raccolta delle polveri e trattamento dei gas di scarico dal 2002, supportato da un centro tecnologico provinciale, una lunga collaborazione con università come la Southeast University e la Tongji University e la certificazione ISO 9001, ISO 14001 e OHSAS 18001. I nostri mulini e classificatori servono i produttori di polveri nonché le industrie del cemento, della chimica, dell'energia e dell'acciaio, e in tutti questi settori sorgono le stesse domande ingegneristiche: quanto fine, quanto uniforme e quanto coerente.
Problemi comuni di verniciatura a polvere e relative cause
La maggior parte dei difetti è riconducibile a tre variabili: pretrattamento, spessore del film e storia del calore. La tabella seguente elenca i guasti di cui sentiamo parlare più spesso.
| Difetto | Probabile causa | Soluzione pratica |
|---|---|---|
| Buccia d'arancia | Pellicola troppo spessa, polvere grossolana, polimerizzazione troppo rapida | Ridurre la produzione, restringere la distribuzione delle dimensioni delle particelle, rallentare la rampa |
| Scarsa adesione | Olio, incrostazioni o rivestimento di conversione debole | Rivedere le fasi di sgrassaggio e fosfatazione, verificare la qualità dell'acqua di risciacquo |
| Fori di spillo | Aria intrappolata o umidità che fuoriesce dal substrato | Preriscaldare la parte, utilizzare un additivo degasante, ridurre lo spessore del film |
| Cambiamento di colore | Cottura eccessiva o carico del forno non uniforme | Controlla la temperatura del metallo, non solo la temperatura dell'aria del forno |
| Copertura sottile negli angoli | Effetto gabbia di Faraday | Abbassare la tensione, aumentare la distanza della pistola, considerare la ricarica tribo |
Ottenere il lato polvere del processo nel modo giusto
La verniciatura a polvere è un’idea semplice con alle spalle una catena di fornitura esigente. La chimica determina le prestazioni della pellicola, ma la distribuzione delle dimensioni delle particelle determina il modo in cui viene spruzzata, la quantità di overspray recuperata e la frequenza con cui la linea produce scarti. Pochi micron di deriva all'estremità fine della distribuzione possono trasformare una linea liscia in una linea di rilavorazione.
Se produci polvere di rivestimento o lavori i riempitivi minerali che la compongono, scegliere un'attrezzatura di macinazione e classificazione con un punto di taglio stabile sarà la decisione più importante che prenderai. Il nostro team dimensiona mulini e classificatori da più di due decenni e siamo lieti di esaminare il vostro materiale, la distribuzione target e la vostra capacità prima di consigliare una configurazione. Mettiti in contatto con i nostri ingegneri e lavoreremo con te sui numeri.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588